apa yang sedang Anda cari?
Pelat pelindung panas baja tahan karat mungkin sesuai dengan gambar datarnya, tetapi tetap memerlukan pengerjaan ulang setelah pembentukan. Flensa mungkin terlalu tinggi, lubang mungkin tidak memiliki braketnya, atau tepi yang belum selesai mungkin menghadap kabel yang seharusnya dilindungi oleh pelindung tersebut. Masalah-masalah ini harus dimasukkan dalam rencana fabrikasi, sebelum batch produksi pertama dipotong.
Saat mengerjakan foil pelindung panas baja tahan karat, kembangkan bahan baku, urutan pembentukan, dan perlakuan tepi secara bersamaan. Kualifikasi metode pemotongan pada material timbul yang sebenarnya, periksa bentuknya setelah dilepas dari cetakan, dan periksa area sambungan pada kondisi jadi.
Pasokan BSTFLEXbahan pelindung panas baja tahan karat timbuluntuk pemotongan, pelipatan, pencetakan, dan fabrikasi khusus. Panduan berikut berfokus pada mengubah lembaran tersebut menjadi bagian yang dapat diulang, bukan membandingkan baja tahan karat dengan logam lain.
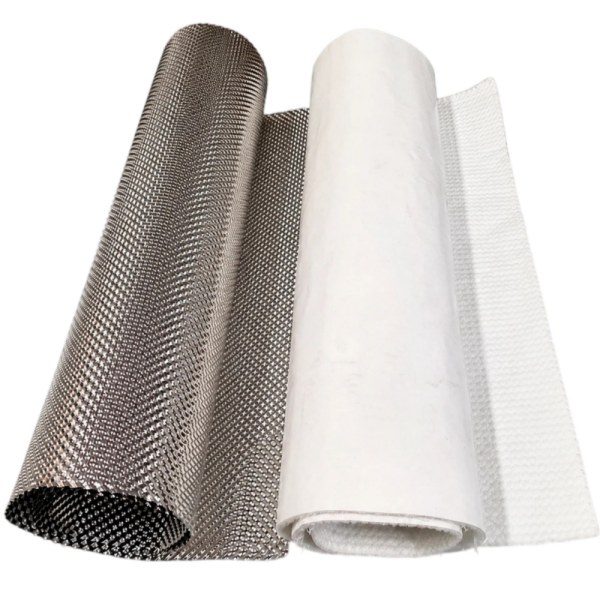
Gunakan jenis baja tahan karat, kondisi pasokan, ketebalan logam dasar, dan pola timbul yang telah ditentukan untuk uji pembentukan. Potongan sisa yang sesuai berguna untuk memeriksa garis besar kasar, tetapi tidak boleh menjadi sampel persetujuan untuk material produksi yang berbeda.
BSTFLEX mencantumkan 0,1 mm, 0,15 mm, dan 0,2 mm di antara pilihan lembaran pelindung panas stainless steel-nya. Pisahkan ketebalan logam dasar dari tinggi keseluruhan profil timbul. Untuk keputusan ketebalan itu sendiri, lihatCara memilih ketebalan untuk lembaran pelindung panas baja tahan karat timbul..
Tandai sisi sumber panas yang diinginkan dan orientasi pola pada sampel percobaan. Gunakan referensi yang sama saat membandingkan sampel agar perubahan orientasi tidak disalahartikan sebagai perubahan kualitas material.
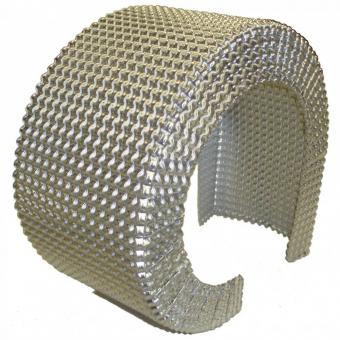
Garis luar yang terlihat dari pelindung yang terpasang bukanlah pola pemotongan datar. Lengkungan, flensa, tepi yang dilipat, dan tab pemasangan semuanya membutuhkan material yang mungkin tidak terlihat dalam foto tampak depan.
Untuk pelindung knalpot yang melengkung, tentukan profil yang dibutuhkan secara independen dari permukaan pipa. Templat yang ditekan langsung ke pipa tidak menyertakan jarak yang dirancang. Jadikan bagian pemisah yang diinginkan sebagai bagian dari gambar sebelum membuat cetakan kosong.
Sebagai pengecekan geometri sederhana, busur 180 derajat pada radius referensi 40 mm memiliki panjang busur sekitar 125,7 mm. Itu hanya busurnya saja, bukan lebar lembaran yang disetujui. Tepi yang melengkung, kelonggaran tekukan, tab, dan pemangkasan tetap harus dipertimbangkan, dan pola yang dikembangkan harus diperiksa dalam uji coba pembentukan.
Untuk perisai dengan kelengkungan majemuk, gunakan sampel yang sudah dibentuk atau metode pengembangan yang sesuai daripada berasumsi bahwa strip persegi panjang dapat mereproduksi seluruh permukaan. Sepakati di mana sambungan atau bagian terpisah diperbolehkan sebelum memotong bahan.
Pilih proses pemotongan yang dapat menahan dan memotong material stainless tipis yang ditentukan tanpa kerusakan yang tidak dapat diterima. Untuk prototipe, evaluasi metode pemotongan lembaran tipis yang sesuai. Produksi berulang mungkin memerlukan perkakas pemotongan khusus atau proses pemotongan laser yang memenuhi syarat. Konfirmasikan jalur yang diusulkan dengan pabrikan daripada menganggap metode-metode ini dapat saling menggantikan.
Pemotongan laser menggunakan energi termal yang terlokalisasi. Saat mengevaluasinya untuk bahan tipis bertekstur timbul, sertakan kondisi tepi dan distorsi dalam inspeksi percobaan; jangan menyetujui proses hanya berdasarkan akurasi garis luar saja.
Sangga bahan mentah dan kendalikan sisa potongan selama pemotongan. Periksa kedua sisi tepi yang sudah jadi untuk melihat adanya gerigi, sobekan, lipatan yang tidak diinginkan, dan kerusakan pada bagian yang sempit. Tetapkan batas penerimaan sebelum percobaan, termasuk tepi mana yang akan menerima penyelesaian lebih lanjut.
Sudut bagian dalam memerlukan perhatian khusus. Lekukan yang tajam dapat meningkatkan tegangan lokal, jadi gunakan radius sudut atau fitur pelepas tegangan yang ditentukan dalam gambar daripada membiarkan ujung celah yang tidak terkontrol. Hal ini sangat penting terutama jika fitur tersebut berada di dekat tab pemasangan atau area lain yang berulang kali menerima beban.
Gunakan peralatan dan alat pelindung yang sesuai untuk menangani lembaran logam tajam. Singkirkan serpihan-serpihan yang terlepas sebelum memindahkan lembaran ke stasiun pembentukan atau perakitan.
Baja tahan karat dapat kembali ke bentuk semula setelah ditekuk, dan responsnya berubah tergantung pada jenis, ketebalan, dan kondisi material. Periksa bagian tersebut setelah beban dilepas. Profil yang hanya sesuai dengan alat penjepit saat dijepit belum menunjukkan geometri bebas yang dibutuhkan.
Tetapkan perkakas dan kompensasi melalui uji coba representatif. Jangan menerapkan radius tekukan minimum universal atau sudut tekukan berlebih pada setiap foil timbul. Material yang dipilih dan fitur akhir harus dievaluasi bersama-sama.
Dukung area lengkung yang lebar dengan perkakas yang sesuai dengan profil yang diinginkan. Pada garis tekukan, tentukan apakah perataan lokal pada pola timbul dapat diterima dan bagaimana area tersebut akan diperiksa. Bedakan area kontak perkakas yang disengaja dari penghancuran yang tidak disengaja di tempat lain pada panel.
Baja tahan karat austenitik mengalami pengerasan kerja selama deformasi dingin. Hindari menekuk bagian percobaan yang sama berulang kali ke depan dan ke belakang untuk mendapatkan kesesuaian yang diinginkan. Setelah penyesuaian ditetapkan, ujilah pada benda kerja baru yang dibuat melalui urutan yang dimaksudkan.
Sebuah lubang bisa saja tepat pada bahan mentah yang rata, namun posisinya bisa salah setelah material di sekitarnya dibentuk. Tentukan apakah lokasi kritisnya diukur dalam kondisi datar atau kondisi jadi.
Jika lubang dibuat sebelum pembentukan, verifikasi posisi dan bentuknya setelahnya. Jika lubang dibuat kemudian, sediakan cara yang andal untuk menempatkan dan menopang bagian yang telah dibentuk. Kedua urutan tersebut tidak boleh disetujui tanpa memeriksa akses dan pengulangannya.
Untuk lubang berflensa, kualitas tepi potongan dan pengerjaan dingin sebelumnya memengaruhi risiko retak pada tepi. Periksa fitur yang terbentuk sebenarnya daripada hanya menyetujuinya berdasarkan diameter lubang aslinya saja.
Tunjukkan setiap penguatan yang ditentukan, area kontak ring, atau braket pemasangan terpisah pada gambar perakitan. Jangan gunakan pengikat untuk memaksakan tab yang bentuknya kurang sempurna agar sejajar selama pemeriksaan penerimaan.
Perlakuan tepi mengubah geometri bagian dan mungkin memerlukan bahan baku tambahan. Pilihlah perlakuan ini sebelum menyelesaikan garis potong, terutama di bagian pelindung yang berbatasan dengan selang, kabel, atau area akses servis.
| Detail Tepi | Apa yang Harus Didefinisikan | Hal yang Perlu Diperiksa pada Sampel |
|---|---|---|
| Tepi yang dipangkas dan dihaluskan | Garis luar yang sudah jadi, gerigi yang diperbolehkan, dan kondisi tepi yang dibutuhkan. | Tidak ada serpihan lepas atau fitur tajam yang tidak dapat diterima; dimensi tetap berada dalam batas gambar. |
| Flensa yang dikembalikan | Tinggi flensa, arah, dan radius bagian dalam | Pengembalian tersebut membersihkan bagian-bagian yang berdekatan dan tidak mengganggu pemasangan atau pelepasan. |
| Tepi yang dilipat atau dijahit | Detail amplop terbuka atau tertutup, toleransi lipatan, dan amplop jadi. | Lipatan tersebut memenuhi profil yang ditentukan tanpa retak atau mengurangi jarak bebas yang dibutuhkan. |
Melipat tepi ke belakang dapat memberikan perlindungan tepi dan meningkatkan stabilitas lokal. Namun, ini bukan berarti selalu tepat untuk setiap foil atau geometri. Tinjau lipatan dengan material dan peralatan yang dipilih, dan periksa hasilnya daripada berasumsi bahwa menutup tepi membuatnya dapat diterima.
Selama proses penghilangan gerinda, sanggah material tipis tersebut dan hindari menghilangkan logam melebihi batas yang diizinkan oleh proses yang telah disetujui. Tujuannya adalah kondisi tepi yang sesuai dengan spesifikasi, bukan tampilan yang terlalu membulat yang mengubah dimensi bagian tersebut.
Bentuknya sesuai, tetapi lubang pemasangannya tidak pas.Bandingkan acuan pola datar dengan acuan bagian yang dibentuk. Tinjau lokasi tekukan dan urutan pembuatan lubang sebelum memperbesar lubang agar sesuai dengan sampel.
Sebuah retakan muncul di samping fitur yang dipotong.Periksa tepi asli, radius lokal, dan riwayat pembentukan. Lembaran yang lebih tebal bukanlah diagnosis; tentukan apakah kerusakan akibat pemotongan, geometri, atau operasi pembentukan berkontribusi pada masalah tersebut.
Perisai tersebut pas sebelum tepinya dilipat, tetapi tidak pas setelah dilipat.Periksa kembali kelonggaran tepi dan bentuk akhir. Simpan hasil inspeksi antara dan inspeksi akhir ketika operasi tepi mengubah dimensi kritis.
Bagian tersebut cocok dengan perlengkapannya tetapi bergerak saat dilepas.Tinjau kembali bentuk bebas dan kompensasi pembentukan. Tentukan batasan perakitan yang diizinkan alih-alih mengandalkan gaya penjepitan yang tidak terdokumentasi.
Simpan sampel yang telah disetujui beserta spesifikasi material, revisi blanko, dan urutan pembentukannya. Catat metode pemotongan, referensi perkakas, perlakuan tepi, dan data inspeksi yang digunakan untuk menghasilkan sampel tersebut.
Untuk persetujuan produksi, periksa lebih dari satu sampel yang disesuaikan secara manual. Gunakan jumlah percobaan yang disepakati dan rencana penerimaan untuk mengevaluasi pengulangan. Jika perubahan material atau proses diusulkan, identifikasi fitur mana yang memerlukan peninjauan ulang.
Persetujuan fabrikasi dan persetujuan termal memiliki tujuan yang berbeda. Yang pertama menetapkan bahwa bagian tersebut dapat dibuat sesuai spesifikasinya. Yang kedua memeriksa apakah pelindung yang terpasang memberikan perlindungan yang dibutuhkan di bawah tugas yang ditentukan. Panel yang rapi dan berdimensi tepat bukanlah pengganti pengujian termal dan daya tahan yang relevan.
Ya. BSTFLEX menawarkan lembaran baja tahan karat timbul yang dapat dibentuk untuk operasi ini. Kualifikasi metode pemotongan dan pembentukan untuk ketebalan, pola, dan geometri bagian yang dipilih, daripada berasumsi bahwa setiap proses lembaran tipis akan memberikan hasil yang sama.
Gunakan urutan yang memenuhi persyaratan bagian jadi secara andal. Lubang yang sudah dipotong perlu diperiksa setelah pembentukan; lubang yang dibuat kemudian memerlukan lokasi yang akurat dan penyangga bagian yang sudah dibentuk.
Tidak. Tentukan tepi sesuai dengan penanganan, komponen yang berdekatan, ruang yang tersedia, dan kemudahan manufaktur. Jahitan tepi adalah salah satu pilihan, bukan persyaratan universal.
Hal ini dapat mendukung tinjauan kesesuaian awal, tetapi persetujuan produksi harus mencakup jalur manufaktur yang sebenarnya. Catat batasan evaluasi prototipe dan uji proses produksi yang diusulkan secara terpisah.
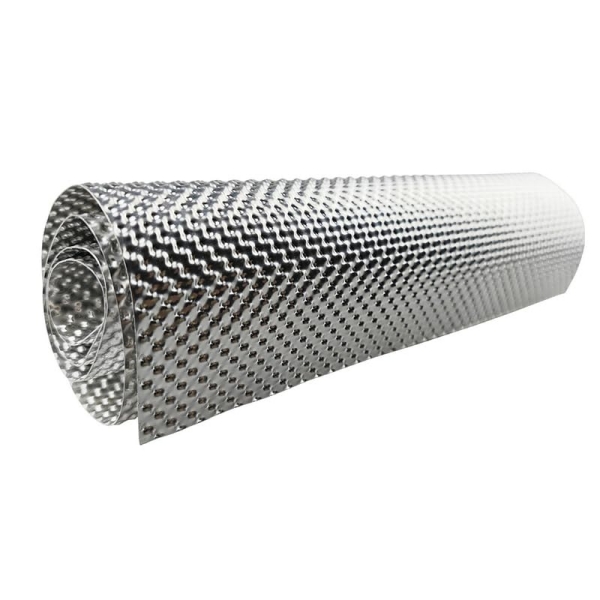
Pasokan BSTFLEXlembaran penghalang termal baja tahan karatdengan pilihan emboss yang sudah ada dan yang dapat disesuaikan. Pasokan lembaran dan komponen berdasarkan gambar dapat didiskusikan sesuai dengan ruang lingkup proyek yang dibutuhkan.
Kirimkan gambar bahan mentah dan gambar bagian jadi (jika tersedia), beserta jenis baja tahan karat, ketebalan, referensi pola, dan jumlah sampel. Tandai tekukan kritis, area pemasangan, dan detail tepi agar disertakan dalam tinjauan.
Kirimkan gambar pelindung panas Anda ke BSTFLEX.Untuk pertanyaan mengenai material dan fabrikasi. Sebutkan apakah Anda membutuhkan lembaran untuk bengkel Anda sendiri, potongan bahan baku, atau komponen jadi yang telah dibentuk.
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
telp/Whatsapp : 0086-15856303740
surel : sales@bstbraidedsleeve.com
Skype : vanesa-cheng