apa yang sedang Anda cari?
Lembaran pengisi knalpot yang mengembang dan isian lepas adalah dua cara untuk memasukkan muatan serat akustik ke dalam peredam suara.Lembaran yang terlepas karena panas membawa serat ke dalam rakitan dalam bentuk yang padat dan tertahan. Isian lepas diukur dan didistribusikan selama pengisian. Jalur produksi yang lebih baik bergantung pada akses ke ruang, kontrol jumlah serat, dan bagaimana rakitan yang telah selesai divalidasi.
Untuk produsen knalpot OEM, bandingkan proses pengisian lengkap daripada menanyakan bahan mana yang terlihat lebih penuh sebelum cangkang ditutup. Lembaran yang mengembang memiliki kondisi pemasangan awal dan kondisi yang terlepas kemudian. Proses isian lepas memerlukan metode yang ditentukan untuk menempatkan material di seluruh rongga yang dituju.
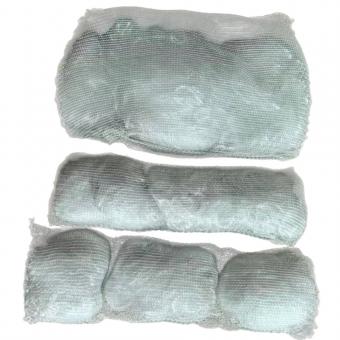
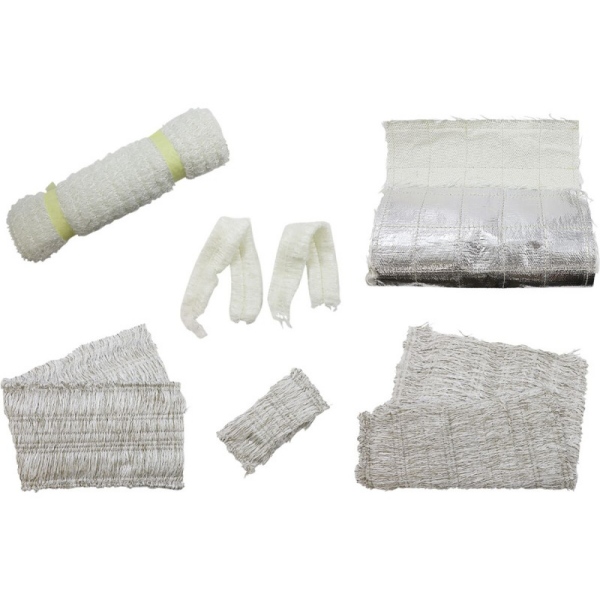
BSTFLEX menyediakan Lembaran Pengisi Peredam Suara Knalpot, yang terbuat dari benang kaca filamen kontinu bertekstur dan terkompresi yang disatukan oleh jahitan dengan titik leleh rendah. Perbandingan di bawah ini berfokus pada pemilihan jalur pengisian untuk program peredam suara yang sudah ada atau yang baru.
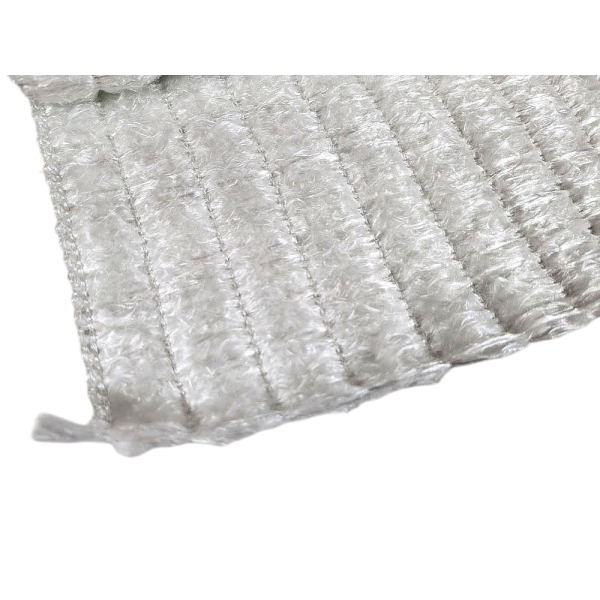
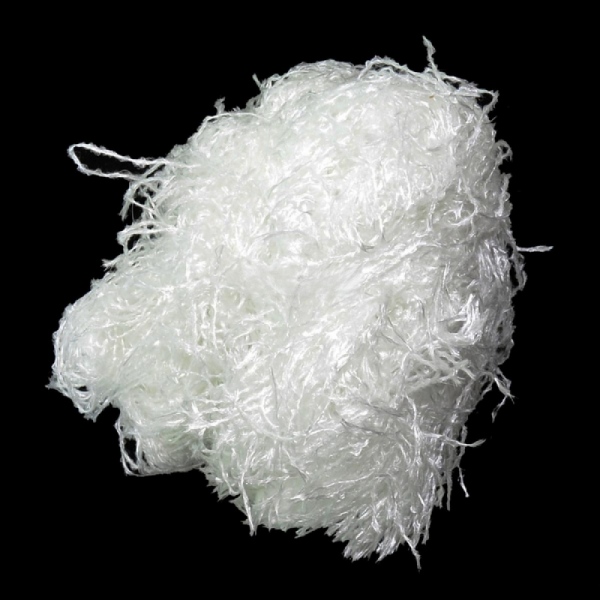
Isian lepas pengemas knalpot bukanlah spesifikasi material yang lengkap. Identifikasi apakah penawaran tersebut mencakup serat cincang, material untaian kontinu yang disiapkan, atau konstruksi lain yang ditentukan. Jangan berasumsi bahwa semua yang dipasok tanpa lembaran jahitan memiliki panjang serat atau perilaku penanganan yang sama.
Bedakan juga serat lepas yang dipasok dari pengisian langsung berbasis peralatan. Sistem pengisian langsung dapat menakar untaian serat kaca dari paket pasokan dan memasukkannya melalui nosel. Proses tersebut tidak sama dengan menempatkan serat yang diambil dari kantong secara manual.
Untuk perbandingan yang berguna, identifikasi lembaran yang diusulkan dan bahan baku yang ada, lalu jelaskan operasi yang dilakukan pada masing-masing. Proses pengisian mesin yang terkontrol tidak boleh diwakili oleh contoh pengisian tangan yang tidak ditimbang.
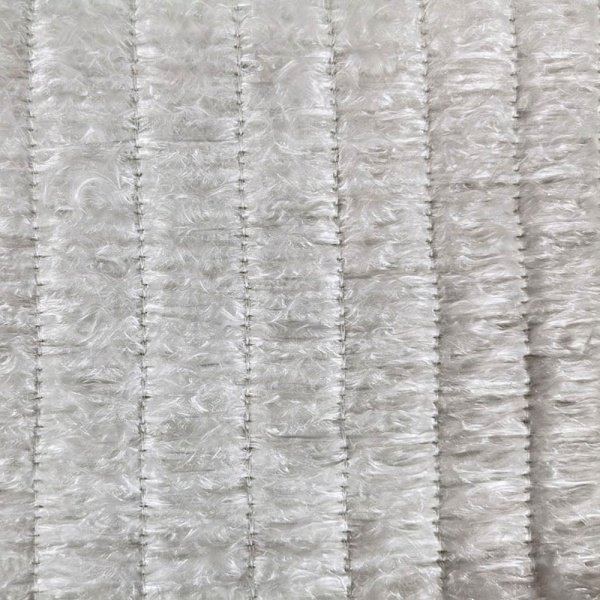
Dalam lembaran pengemas knalpot yang mengembang, jahitan sementara menahan benang kaca yang bervolume untuk penanganan. Pemanasan awal melepaskan penahan tersebut sehingga struktur serat dapat terbuka di dalam ruang yang dialokasikan untuknya. Pelepasan tersebut mengubah susunan serat; itu tidak menciptakan serat kaca tambahan.
Material lepas didistribusikan selama operasi pengisian. Tergantung pada konstruksi yang ditentukan, material tersebut juga dapat mengendap atau berubah selama penggunaan, tetapi istilah isian lepas tidak mengidentifikasi mekanisme pelepasan panas yang disengaja yang digunakan dalam lembaran jahitan.
Hal ini menciptakan perbedaan praktis dalam inspeksi. Penempatan lembaran sebelum pemanasan dan distribusi serat setelah pelepasan adalah titik penerimaan yang terpisah. Pemasangan dingin yang berhasil bukanlah bukti bahwa material yang terlepas mencapai setiap bagian ruang yang dituju.
Untuk mekanisme itu sendiri, lihat bagaimana lembaran serat kaca yang terlepas karena panas mengisi peredam suara.
| Pertanyaan Proses | Lembaran Pengemas yang Terlepas karena Panas | Pengisian Serat Lepas atau Langsung |
|---|---|---|
| Apa yang masuk ke dalam rakitan? | Potongan material serat yang padat dan tertahan yang ditentukan. | Muatan serat terukur yang dimasukkan melalui proses manual atau mesin yang ditentukan. |
| Bagaimana jumlahnya dikontrol? | Berdasarkan spesifikasi material, area potong yang dapat digunakan, dan berat serat yang disepakati. | Berdasarkan penimbangan atau pengukuran terkalibrasi, dengan jumlah yang dikirim diverifikasi. |
| Apa yang mengontrol penempatan? | Tata letak pemotongan, metode pembungkusan atau pemosisian, dan ruang pelepasan yang tersedia. | Urutan pengisian, jalur akses, perkakas, dan metode distribusi. |
| Apa yang perlu diperiksa setelah pemanasan? | Pelepasan, distribusi lokal, retensi, dan kondisi rakitan lengkap. | Distribusi, retensi, dan kondisi rakitan lengkap. |
| Apa yang tidak boleh diasumsikan? | Bahwa ekspansi mengompensasi muatan serat yang tidak mencukupi. | Bahwa serat tanpa kemasan secara otomatis memerlukan proses manual yang tidak terkontrol. |
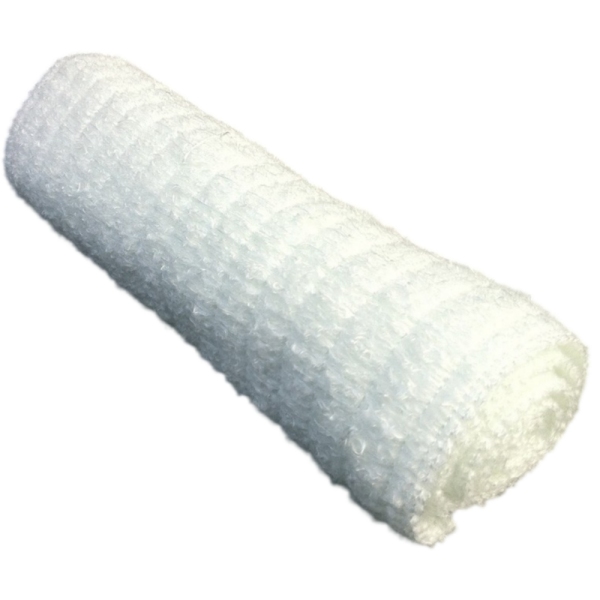
Pertimbangkan lembaran yang mengembang saat urutan produksi memungkinkan potongan yang telah diukur diposisikan di sekitar inti sebelum dimasukkan. Uji perakitan padat melalui cangkang sebenarnya, termasuk bagian tersempitnya, sambungan internal, dan perlengkapan ujung.
Periksa apakah lembaran tetap pada posisinya selama pemasangan dan apakah metode pengikatan yang dipilih memungkinkan pelepasan yang dimaksudkan. Catat setiap pemangkasan atau pembungkusan ulang yang diperlukan di stasiun tersebut. Operasi ini termasuk dalam perbandingan proses, bahkan ketika material yang dibeli digambarkan sebagai siap pasang.
Jika proses yang ditetapkan mengisi ruang yang tertutup sebagian melalui port atau nosel, periksa bagaimana lembaran akan masuk ke rongga yang sama. Perubahan ke pengemasan lembaran mungkin memerlukan urutan perakitan yang berbeda, bukan sekadar penggantian material.
Pertahankan rute pengisian langsung yang tervalidasi dalam perbandingan jika perkakas dan bahan baku sudah sesuai dengan produk. Tinjau massa yang dikirim, distribusi, dan catatan proses sebelum memutuskan apakah mengubah bentuk pasokan mengatasi masalah produksi yang nyata.
Tandai setiap zona pada penampang melintang dan tetapkan jumlah pengisian serta metode penempatannya. Jangan berharap pengemasan knalpot yang mengembang sendiri di satu kompartemen untuk menyalurkan serat melalui partisi padat ke kompartemen lain.
Untuk cangkang oval atau inti offset, periksa celah sempit dan kantong yang lebih lebar secara terpisah. Uji coba lembaran harus menetapkan di mana potongan padat berada dan bagaimana mereka terlepas. Uji coba pengisian longgar harus menetapkan bagaimana muatan mencapai dan tetap berada di wilayah yang sama tersebut.
Gunakan distribusi yang diamati untuk membandingkan proses. Baik cangkang yang tidak beraturan maupun volume rongga total yang besar tidak menentukan metode pengisian dengan sendirinya.
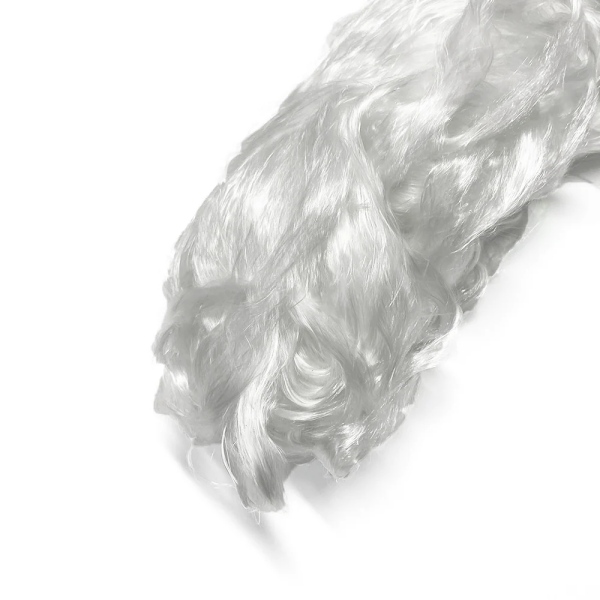
Perbandingan antara lembaran versus pengisian longgar dapat secara tidak sengaja mengubah beberapa variabel sekaligus: tingkat kaca, konstruksi filamen, jumlah serat, dan lapisan sisi inti. Catat perbedaan tersebut sebelum menafsirkan uji suara atau uji coba layanan.
Jika tujuannya adalah untuk mengisolasi proses pengisian, jaga agar material dan jumlah serat target tetap sebanding jika memungkinkan. Jika lembaran yang diusulkan memperkenalkan sistem serat yang berbeda, evaluasilah sebagai perubahan desain. Berat yang sama saja tidak menetapkan kesetaraan.
Demikian pula, pengemasan knalpot filamen kontinu tidak selalu berarti lembaran yang dilepaskan oleh panas. Serat kontinu dapat dipasok dalam bentuk lain atau digunakan dalam proses penggulungan dan pengisian. Tentukan perilaku jahitan dan pelepasan secara terpisah dari deskripsi serat.
Gunakan kondisi operasi yang diperlukan untuk menyetujui tingkat serat. Mekanisme pelepasan suhu rendah dan persyaratan layanan suhu tinggi menjelaskan bagian yang berbeda dari spesifikasi.
Bandingkan serat akustik kering, bukan lembaran jahitan lengkap terhadap muatan serat tanpa kemasan tanpa penyesuaian. Pastikan apakah berat lembaran yang dikutip mencakup jahitan sementara atau material lain yang disertakan.
Untuk proses pengisian, bedakan material yang ditarik dari stok dengan material yang dikirim ke dalam peredam. Catat potongan sisa, kehilangan penanganan, dan bagian yang tidak terpakai secara terpisah. Tidak satu pun dari jumlah tersebut yang boleh dihitung sebagai serat akustik yang terpasang.
Jangan mengurangi muatan serat yang disetujui hanya karena lembaran pengganti mengembang. Sebaliknya, jangan memaksakan material tambahan ke dalam rongga hanya untuk membuat lembaran padat terlihat penuh seperti rakitan yang diisi longgar sebelum dipanaskan.
Metode perhitungan dibahas dalam ukuran lembaran dan berat pengisian untuk pengemasan knalpot yang mengembang. Gunakan panduan tersebut untuk mengubah muatan yang disetujui menjadi dimensi, lalu konfirmasikan tata letak yang diusulkan melalui uji coba perakitan.
Setujui prosedur pengondisian dengan pemasok material dan peredam sebelum menguji lembaran yang dilepaskan oleh panas. Catat lokasi pengukuran yang relevan dan kondisi paparan. Waktu mesin diam yang tetap bukanlah pengganti universal untuk prosedur pelepasan khusus material.
Setelah siklus yang ditentukan, periksa apakah penahan yang dimaksudkan terlepas dan apakah serat menempati wilayah yang ditentukan. Gunakan sampel inspeksi yang direncanakan atau metode inspeksi lain yang disepakati; jangan menyimpulkan distribusi internal hanya dari suhu cangkang eksternal atau suara knalpot.
Periksa pita, ikatan, atau pengikat tambahan apa pun terhadap konstruksi yang disetujui. Tujuannya selama perakitan tidak boleh bertentangan dengan pelepasan yang diperlukan. Jaga agar pelindung inti permanen dan komponen penahan tetap di tempatnya kecuali pelepasannya merupakan bagian dari revisi desain yang disetujui.
Untuk kedua rute pengisian, ikuti informasi keselamatan material serta prosedur penanganan, ventilasi, dan uji panas fasilitas tersebut.
Catatan uji coba berikut memisahkan kenyamanan produksi dari kinerja peredam yang sudah jadi. Tetapkan persyaratan penerimaan sebelum menjalankan sampel agar format yang disukai tidak dipilih hanya berdasarkan penampilan.
| Item Uji Coba | Catatan untuk Kedua Rute | Pemeriksaan Lembaran Tambahan |
|---|---|---|
| Input material | Identifikasi serat, muatan kering, dan pengaturan lapisan di sekitarnya. | Spesifikasi jahitan dan dasar berat untuk komponen yang dipotong. |
| Perakitan | Persiapan, penempatan, waktu penutupan, dan pengerjaan ulang yang diperlukan. | Kesesuaian pemasangan dan stabilitas lembaran kompak sebelum penutupan. |
| Distribusi internal | Cakupan di setiap zona pengemasan yang ditentukan menggunakan metode inspeksi yang disepakati. | Distribusi setelah siklus pelepasan yang ditentukan. |
| Hasil akustik | Pengukuran suara di bawah kondisi pengoperasian dan pengujian yang terdokumentasi sama. | Konfirmasikan kondisi pengondisian yang ditentukan sebelum perbandingan. |
| Uji retensi dan layanan | Migrasi serat, kehilangan material, dan kondisi komponen yang teramati setelah tugas yang disepakati. | Periksa pelepasan yang terbatas atau celah yang persisten. |
| Repetibilitas produksi | Variasi di seluruh rangkaian sampel yang disepakati, bukan hanya satu perakitan yang berhasil. | Konsistensi tata letak pemotongan, penahan, dan kondisi pelepasan. |
Sertakan pengukuran kehilangan tekanan jika desain knalpot memerlukannya. Bentuk pengisian yang berbeda bukanlah, dengan sendirinya, bukti tekanan balik yang lebih rendah, masa pakai yang lebih lama, atau kepatuhan terhadap persyaratan kebisingan knalpot jadi.
Setelah kedua konstruksi memenuhi persyaratan penerimaan, bandingkan biaya per peredam suara yang diterima. Sertakan biaya material yang dibeli, hasil yang dapat digunakan, persiapan, pengisian atau pembungkusan, penutupan, inspeksi, dan peralatan yang relevan.
Untuk pengemasan lembaran, ukur pekerjaan yang diperlukan untuk memotong, menimbang, dan memosisikan potongan tersebut. Untuk pengisian langsung, sertakan proses pengukuran, penanganan, dan penggantian yang sebenarnya. Gunakan data produksi yang teramati alih-alih berasumsi bahwa lembaran selalu menghemat tenaga kerja atau pengisian longgar selalu berbiaya lebih rendah.
Pabrik dengan beberapa varian peredam suara dapat mempertahankan rute pengisian yang berbeda untuk produk yang berbeda. Keputusan tersebut tidak harus berupa format material tunggal untuk seluruh lini produksi.
Tidak ada hasil suara yang dihasilkan dari format pasokan saja. Bandingkan serat yang dipilih, jumlah yang dipasang, distribusi, dan peredam suara lengkap di bawah kondisi pengujian yang konsisten. Pelepasan panas adalah fitur pengisian, bukan pengurangan desibel yang dijamin.
Evaluasi terhadap kontrol proses yang diperlukan. Muatan yang ditimbang, instruksi penempatan yang ditentukan, atau pengukuran berbasis peralatan dapat menjadi bagian dari spesifikasi produksi. Tidak adanya lembaran tidak berarti repetibilitas yang buruk.
Tinjau terlebih dahulu material yang ada, jumlah pengisian, akses ruang, dan persyaratan pengondisian. Bantalan peredam suara adalah deskripsi luas, bukan spesifikasi yang dapat dipertukarkan. Setujui lembaran yang diusulkan dalam perakitan sebenarnya sebelum pesanan berulang.
Gunakan hanya metode penanganan dan pengondisian yang disetujui untuk konstruksi tersebut. Mengembangkannya sebelumnya mengubah kondisi pemasangan yang sedang dievaluasi dan dapat menghilangkan manfaat praktis dari penyediaan lembaran kompak.
Untuk tinjauan pengemasan knalpot OEM , berikan penampang peredam suara, dimensi internal, geometri inti, dan urutan perakitan. Sertakan spesifikasi serat saat ini dan berat pengisian kering, atau identifikasi nilai-nilai tersebut sebagai item pengembangan.
Jelaskan masalah yang harus diselesaikan oleh perubahan yang diusulkan: waktu persiapan, akses ke rongga yang tidak beraturan, penempatan yang tidak konsisten, kehilangan material, atau masalah terukur lainnya. Tambahkan jumlah sampel, permintaan produksi yang diharapkan, persyaratan pengemasan, dan uji penerimaan yang direncanakan.
Untuk opsi lembaran yang dilepaskan panas, mulailah dengan lembaran pengemasan peredam suara fiberglass yang mengembang BSTFLEX. Gambar dan sampel yang ada dapat mendukung tinjauan melalui layanan manufaktur pengemasan knalpot kustom kami.
Format pengisi dan pengemasan peredam suara knalpot lainnya tersedia untuk proyek yang memerlukan rute pasokan yang berbeda. Tujuan pembelian adalah proses pengisian yang terkontrol dan tervalidasi, baik serat masuk ke peredam suara sebagai lembaran kompak atau melalui operasi pengisian yang mapan.
Permintaan Sampel Expanding Exhaust Packing untuk Uji Coba Pengisian OEM
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
telp/Whatsapp : 0086-15856303740
surel : sales@bstbraidedsleeve.com
Skype : vanesa-cheng