apa yang sedang Anda cari?
Harga per kilogram yang lebih rendah tidak selalu berarti biaya pengemasan per peredam suara jadi yang lebih rendah. Sebelum memilih antara bantal pengemas knalpot dan pengisi knalpot curah, tentukan operasi mana yang harus dilakukan oleh lini perakitan Anda dan mana yang harus diselesaikan oleh pemasok pengemasan.
Bantal pengemas berisi serat dalam jumlah tertentu di dalam komponen yang dibentuk atau dibungkus. Pengisi curah dipasok tanpa bentuk komponen jadi tersebut dan diukur serta didistribusikan selama perakitan. Bantal dapat mengurangi persiapan di sisi lini; pengisi curah memungkinkan perakit untuk mengontrol proses pengisian. Tidak ada format yang secara otomatis lebih senyap, lebih tahan panas, atau lebih ekonomis.
BSTFLEX menawarkan bantal pengemas knalpot bersama dengan bahan pengemas peredam suara knalpot dan format pasokan lainnya. Perbandingan berikut ditujukan bagi produsen knalpot yang memilih metode produksi, bukan sekadar membeli bahan pengganti untuk satu knalpot.
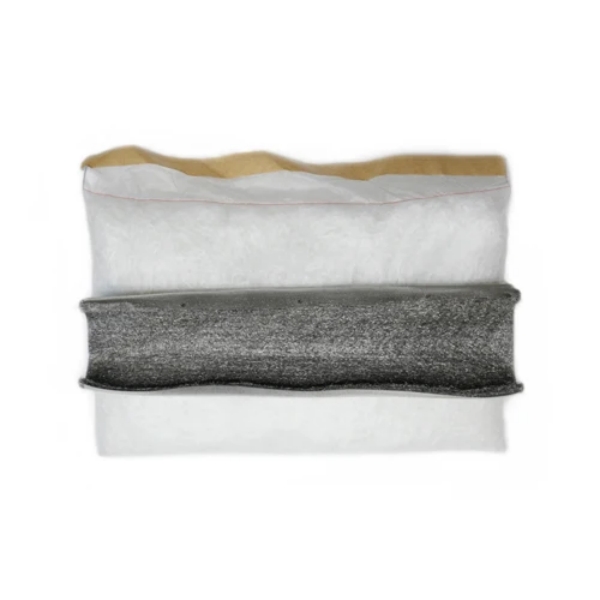
Bantal menggambarkan bentuk komponen, bukan kimia seratnya. Dua bantal pengemas knalpot dapat berisi bahan yang berbeda, menggunakan lapisan penahan yang berbeda, dan memerlukan metode pemasangan yang berbeda. Demikian pula, pengisi curah menggambarkan kondisi pasokan, bukan tingkat serat tertentu.
Pisahkan persetujuan bahan dari keputusan untuk membeli bantal. Catat jenis serat, konstruksi, dan persyaratan pengoperasian terlebih dahulu. Kemudian evaluasi bagaimana bahan yang disetujui tersebut harus sampai ke stasiun perakitan.
Sebagai contoh, BSTFLEX Kaus Kaki Pengemas Knalpot Fiberglass dengan Kantong Jaring Kaca Tenun menggunakan benang fiberglass di dalam jaring kaca tenun. Ini adalah konstruksi tertahan yang spesifik, bukan spesifikasi yang berlaku untuk setiap bantal atau kantong pengemas.
| Pertanyaan Produksi | Bantal Pengemas | Pengisi Curah |
|---|---|---|
| Siapa yang menentukan jumlah untuk setiap peredam suara? | Pemasok dapat menyiapkan setiap komponen sesuai berat pengisian yang disepakati. | Perakit mengukur muatan menggunakan proses penimbangan atau pengukuran yang ditentukan. |
| Apa yang terjadi ketika geometri knalpot berubah? | Periksa apakah dimensi atau konstruksi komponen memerlukan revisi. | Tinjau jumlah pengisian, metode distribusi, dan peralatan untuk rongga yang direvisi. |
| Apa yang harus diverifikasi oleh inspeksi masuk? | Identifikasi suku cadang, dimensi, berat pengisian, dan detail penahanan. | Identifikasi bahan, jumlah bersih, dan kompatibilitas dengan proses pengisian. |
| Apa yang harus dikontrol oleh operator? | Orientasi, penempatan, kesesuaian, dan penutupan peredam suara. | Jumlah terukur, distribusi, retensi, dan penutupan peredam suara. |
| Bagaimana inventaris harus direncanakan? | Berdasarkan nomor komponen yang disetujui dan varian knalpot yang dilayaninya. | Berdasarkan tingkat bahan dan konsumsi, dengan instruksi pengisian terpisah untuk setiap knalpot. |
| Apa yang membuktikan format yang lebih disukai? | Kesesuaian sampel, waktu perakitan terukur, dan validasi peredam suara lengkap. | Kemampuan proses pengisian, waktu siklus terukur, dan validasi peredam suara lengkap. |
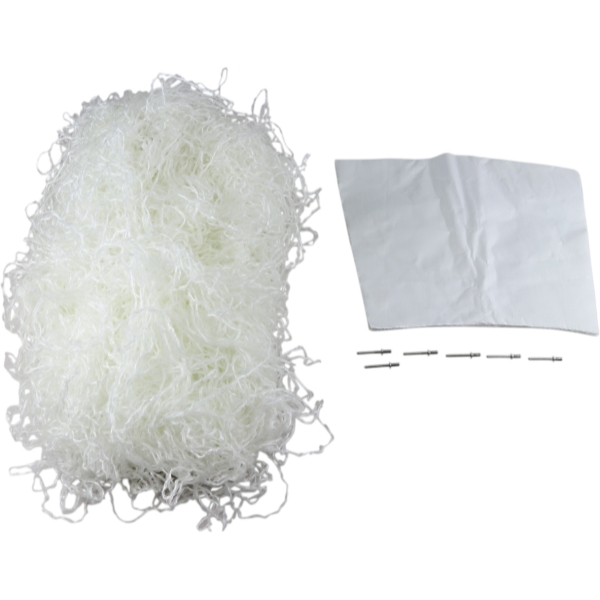
Di mana satu stasiun membuat beberapa desain peredam, bahan lepas layak dievaluasi sebelum berkomitmen pada preform terpisah untuk setiap model. Tentukan apakah serat yang disetujui bersama dapat melayani desain tersebut dengan jumlah pengisian dan instruksi kerja yang berbeda.
Fleksibilitas itu tetap memerlukan kontrol. Berikan setiap model referensi bahan, berat pengisian kering, dan prosedur penempatan. Instruksi lisan untuk mengisi cangkang sampai terasa padat bukanlah spesifikasi pembelian atau produksi yang dapat diulang.
Sebuah bantal pengemas knalpot kustom layak untuk diuji coba di mana operator berulang kali menimbang, mengatur, atau membentuk kembali bahan untuk komponen yang sama. Minta pemasok untuk memindahkan langkah-langkah persiapan tersebut ke bagian yang dipasok, kemudian ukur pekerjaan apa yang tersisa di stasiun perakitan.
Jangan berasumsi bahwa membeli bantal menghilangkan setiap langkah persiapan. Periksa apakah komponen yang dipasok masih perlu dipangkas, digulung, diikat, atau pengisian ujung terpisah.
Pengisian serat langsung adalah rute produksi lainnya. Beberapa sistem memproses roving kontinu pada tahap pengisian daripada mengambil serat lepas dalam kantong. Oleh karena itu, kompatibilitas bahan baku dan peralatan perlu ditentukan bersama.
Untuk pabrik dengan proses pengisian yang tervalidasi, bandingkan bantal dengan proses aktual tersebut, bukan dengan contoh pengisian tangan yang tidak terkontrol. Pertanyaan yang relevan adalah apakah mengubah format pasokan meningkatkan hasil terukur lini tersebut.
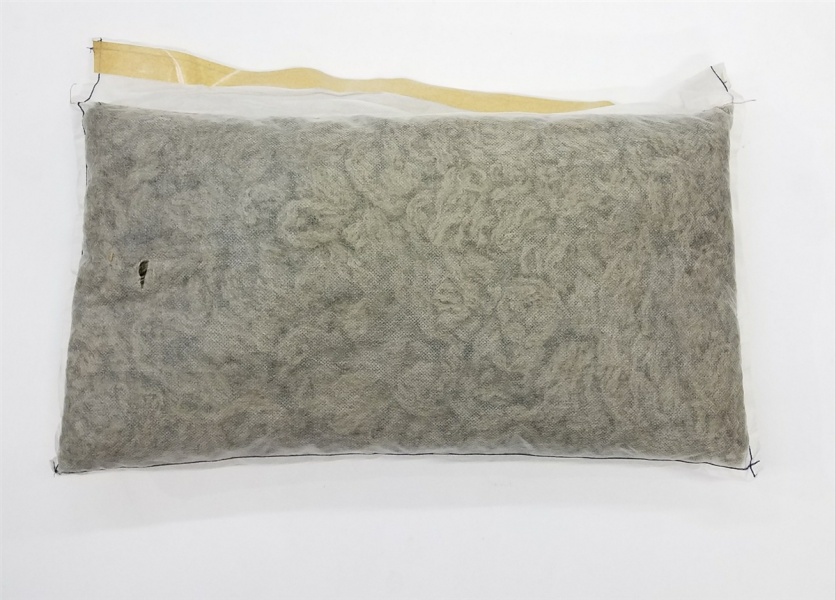
Kutipan untuk satu bantal dan kutipan untuk satu kantong serat tidak dapat dibandingkan berdasarkan jumlah paket. Tetapkan jumlah serat akustik yang disetujui yang dikirimkan ke dalam setiap peredam.
Berat pengisian serat kering adalah massa muatan serat akustik. Berat komponen jadi juga mencakup penutup, jahitan, dan bagian lain yang disertakan. Berat pengiriman mencakup pengemasan. Nyatakan pengukuran mana yang digunakan oleh gambar dan catatan inspeksi.
Untuk rongga berisi serat yang ditentukan, kepadatan terpasang rata-rata dihitung sebagai:
Kepadatan serat terpasang rata-rata = massa serat kering / volume bersih yang ditetapkan untuk serat tersebut.
Gunakan satuan yang konsisten, seperti gram dan sentimeter kubik. Kecualikan ruang yang ditetapkan untuk inti, pelapis logam, dan komponen terpisah lainnya. Jangan menghitung kepadatan terpasang dari dimensi luar kantong pengiriman yang dikompresi.
Rata-rata ini adalah pemeriksaan kuantitas, bukan bukti distribusi yang seragam. Dua rakitan dapat berisi massa serat yang sama dalam volume nominal yang sama sambil menempatkan serat tersebut secara berbeda. Validasi kuantitas dan posisinya.
Berikan geometri cangkang internal, diameter luar inti, panjang pengemasan efektif, dan bagian bertingkat atau offset apa pun. Tunjukkan juga bagaimana peredam ditutup. Membungkus inti sebelum memasukkannya ke dalam cangkang adalah operasi perakitan yang berbeda dari menempatkan bahan ke dalam cangkang terbuka sebelum penutupan.
Untuk sampel bantal, periksa jahitan, tumpang tindih, jarak bebas ujung, dan potongan pengisi ujung yang terpisah. Pastikan komponen dapat diposisikan tanpa membuka wadahnya atau memaksa bahan masuk ke ruang yang tidak diinginkan.
Untuk pengisian lepas, periksa akses ke setiap bagian rongga dan tentukan bagaimana operator atau peralatan mendistribusikan muatan. Cangkang yang tidak beraturan, dengan sendirinya, bukanlah alasan untuk menolak preform kustom atau secara otomatis memilih bahan lepas.
Tanyakan apakah dimensi bantal yang ditentukan diukur dalam keadaan rileks, dikompresi untuk pengiriman, atau terpasang. Ini adalah kondisi pengukuran yang berbeda dan tidak boleh berbagi toleransi yang tidak ditentukan.
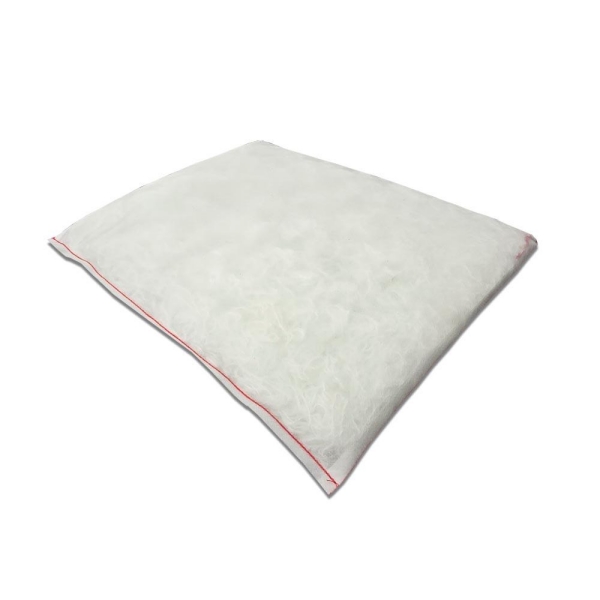
Identifikasi tujuan setiap penutup, jahitan, perekat, atau lapisan penahan. Tanyakan elemen mana yang tetap digunakan, mana yang dilepas selama pemasangan, dan apakah ada yang dirancang untuk dilepaskan selama pemanasan awal. Ikuti instruksi untuk konstruksi yang disetujui daripada menerapkan satu metode pemasangan untuk semua bantal.
Jaga agar pelapis logam sisi inti atau layar penahan tetap terpisah dalam spesifikasi. Komponen yang menyatukan serat selama penanganan tidak boleh secara otomatis diterima sebagai pengganti lapisan pelindung yang ada.
Demikian pula, beralih dari pengisian lepas ke bantal tidak menetapkan peringkat suhu, pengurangan kebisingan, atau interval servis yang baru. Hasil tersebut perlu dievaluasi untuk bahan dan konfigurasi peredam yang lengkap.
Gunakan perbandingan biaya produksi yang konsisten untuk kedua opsi:
Biaya terkait pengemasan per peredam yang diterima = total biaya terkait pengemasan untuk lot produksi / jumlah peredam yang diterima dalam lot tersebut.
Sertakan pengemasan yang dibeli, pengiriman, tenaga kerja persiapan dan perakitan, biaya peralatan yang relevan, inspeksi, penanganan, dan pengerjaan ulang terkait pengemasan. Hitung sisa bahan secara konsisten tanpa menghitung kehilangan bahan yang sama dua kali. Untuk format baru, catat juga pengembangan sampel dan biaya perkakas atau pengaturan khusus.
Bantal lebih disukai secara ekonomi hanya jika biaya lengkap dan kinerja tervalidasinya membenarkan pembelian. Pengisian lepas tetap menjadi opsi yang masuk akal ketika proses yang ada memenuhi target kualitas dan biaya yang diperlukan. Tidak ada kesimpulan yang dapat ditetapkan dari harga per kilogram pemasok saja.
Waktukan kedua metode di stasiun yang sama menggunakan titik awal dan akhir yang sama. Sertakan pembukaan paket, penimbangan jika diperlukan, penyiapan bahan, pemasangan, penutupan rakitan, dan pembersihan stasiun. Jangan hanya membandingkan beberapa detik yang dihabiskan untuk memasukkan pengemasan.
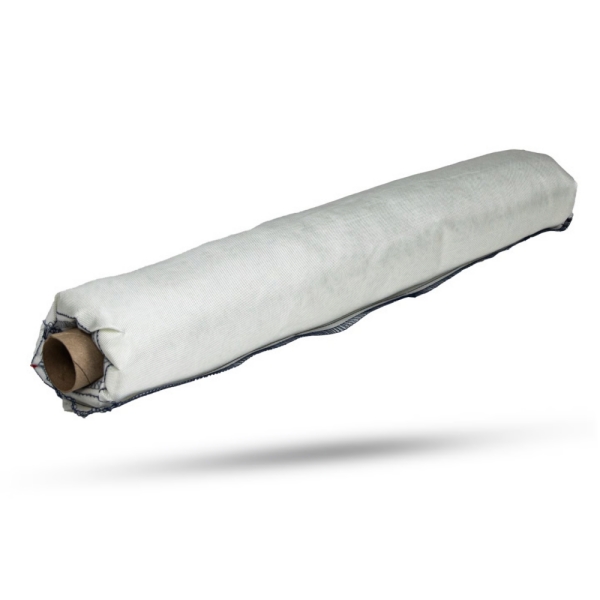
Untuk mengisolasi efek format pasokan, pertahankan tingkat serat yang disetujui, target massa pengisian, geometri peredam, dan lapisan sisi inti tetap konsisten jika konstruksi memungkinkan. Catat setiap perbedaan yang tidak dapat dihindari.
Ketika bantal yang diusulkan menggunakan serat atau pengaturan lapisan yang berbeda, perlakukan itu sebagai desain pengepakan yang berbeda, bukan sekadar perubahan kemasan. Hal ini mungkin memerlukan jumlah pengisian yang disetujui berbeda; memaksakan kedua opsi ke massa yang sama tidak secara otomatis menjadi perbandingan yang adil.
Gunakan catatan persetujuan sampel yang mencakup identifikasi komponen, berat pengisian kering, kecocokan pemasangan, waktu perakitan, dan distribusi yang diamati. Bandingkan suara di bawah kondisi pengujian terdokumentasi yang sama, dan periksa retensi setelah uji coba operasi yang disepakati.
Satu perakitan yang berhasil menetapkan titik awal. Sebelum pesanan berulang, sepakati revisi gambar, batas penerimaan, metode inspeksi, dan persyaratan pengemasan.
| Item RFQ | Informasi untuk Disediakan |
|---|---|
| Desain peredam | Revisi gambar, dimensi cangkang internal, ukuran inti, panjang yang dikemas, dan akses perakitan. |
| Bahan yang disetujui | Spesifikasi serat, pelapis yang ada, dan kondisi operasi, dengan lokasi pengukuran suhu diidentifikasi. |
| Jumlah pengisian | Massa serat kering atau kepadatan terpasang yang disetujui, ditambah perbedaan antara berat pengisian dan total berat komponen. |
| Proses saat ini | Pengisian manual, pengisian langsung, pembungkusan, atau pemasangan preform; sertakan masalah yang harus diselesaikan oleh perubahan yang diusulkan. |
| Kondisi pasokan yang diperlukan | Bahan curah, muatan yang sudah ditimbang, bantal, kaus kaki, atau komponen khusus lainnya, dengan kondisi pengukuran dan pengemasan yang ditentukan. |
| Kuantitas proyek | Kuantitas prototipe, kuantitas pesanan, perkiraan permintaan, dan jumlah varian peredam. |
| Persyaratan persetujuan | Referensi sampel, pemeriksaan kecocokan, evaluasi kinerja yang disepakati, dan kriteria penerimaan produksi. |
BSTFLEX mendukung pengembangan berbasis gambar dan sampel untuk pengepakan knalpot OEM khusus. Nyatakan apakah permintaan tersebut untuk mereproduksi komponen yang disetujui, membandingkan format pasokan, atau mengembangkan desain pengepakan baru.
Bisa saja, asalkan bahan, jumlah yang diukur, dan metode pengisian disetujui untuk peredam tersebut. Tentukan kontrol produksi yang diperlukan daripada menolak bahan karena tidak dipasok sebagai bantal jadi.
Tidak ada peningkatan yang harus diasumsikan dari nama format. Bandingkan serat aktual, jumlah yang dipasang, distribusi, dan peredam lengkap di bawah kondisi pengujian yang sama.
Hanya gunakan metode potong-sesuai-panjang yang disetujui untuk konstruksi tersebut. Memotong komponen tertutup dapat membuka penutup atau menghilangkan sebagian muatan serat yang dimaksudkan. Untuk produksi berulang, minta dimensi jadi yang benar alih-alih membiarkan pemangkasan yang tidak terverifikasi kepada operator perakitan.
Keduanya adalah bentuk pengepakan tertutup yang mungkin, tetapi geometri, penutup, dan spesifikasi pengisiannya mungkin berbeda. Bandingkan gambar dan daftar bahan, bukan hanya nama produknya saja.
Evaluasi bantal pengepakan ketika Anda membutuhkan pemasok untuk mengirimkan muatan serat yang ditentukan dalam komponen yang disesuaikan dengan peredam. Evaluasi pengisian longgar ketika proses produksi Anda dilengkapi untuk mengukur, mendistribusikan, dan mempertahankan bahan yang disetujui secara konsisten.
Untuk proyek berbasis bantal, mulailah dengan BSTFLEX Muffler Packing Pillow dan sediakan bahan, dimensi, dan kondisi perakitan yang diperlukan. Untuk perbandingan format yang lebih luas, kirimkan spesifikasi pengisian saat ini, gambar peredam, persyaratan sampel, dan volume pesanan yang diharapkan.
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
telp/Whatsapp : 0086-15856303740
surel : sales@bstbraidedsleeve.com
Skype : vanesa-cheng